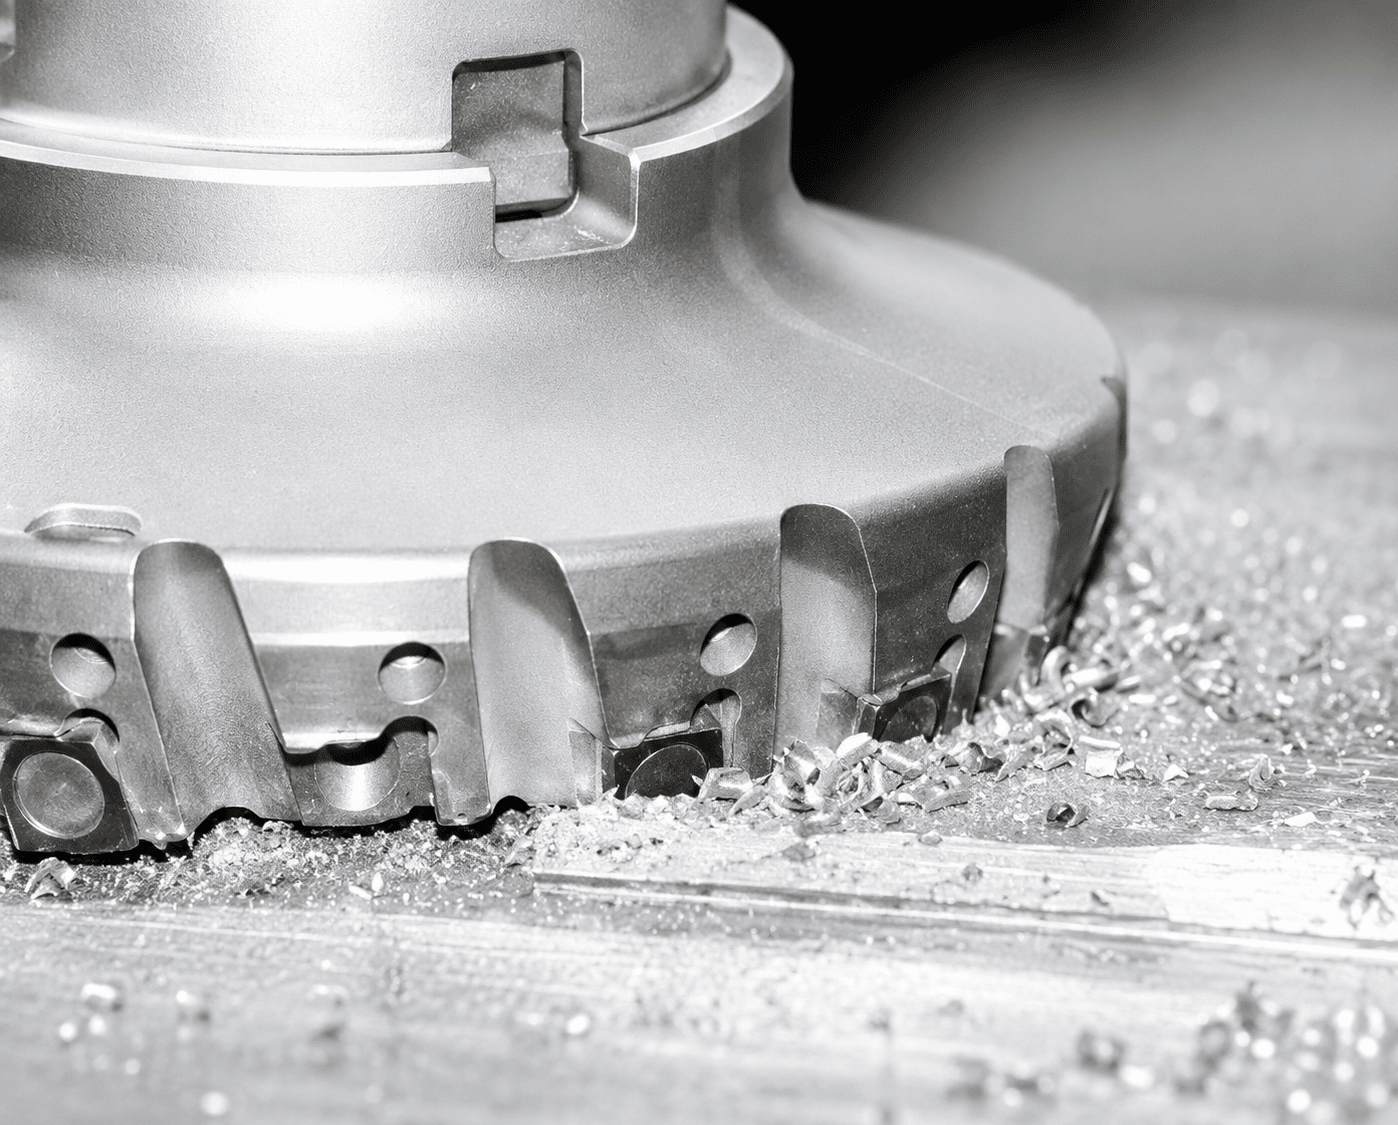
Trotz eines Titankarbidanteils von rund 45 Vol.-% und einer Glühhärte von 48–53 HRC ist Ferro-Titanit® mit bekannten Zerspanungsmethoden bearbeitbar. Entscheidend sind reduzierte Schnittgeschwindigkeiten gegenüber Stahl – und stets trockene Bearbeitung.
Drehen, Fräsen, Bohren, Gewindeschneiden, Sägen
Ferro-Titanit® ist nach den bekannten Zerspanungsverfahren bearbeitbar. Entscheidend: Schnittgeschwindigkeiten gegenüber Stahl deutlich reduzieren, stets trocken bearbeiten – kein Kühlmittel.
Drehen
| Ferro-Titanit®-Sorten | Werkzeugqualität wahlweise | Vorschub | Schneidenwinkel | vc m/min |
||
|---|---|---|---|---|---|---|
| Spanwinkel | Neigungswinkel | Freiwinkel | ||||
| C-Spezial | Hartmetall, beschichtet K 10 / K 30, Schnellarbeitsstahl (ohne Kühlung) |
0,02–0,1 mm/U | 6° / 15° | 0° / −6° | 6° / −11° | 10 |
| WFN | 8 | |||||
| S | 8 | |||||
| NIKRO 143 | 5 | |||||
| NIKRO 128 | 5 | |||||
| U | 5 | |||||
| CROMONI | 0,02–0,04 mm/U | 2,5 | ||||
| alle Qualitäten | Keramik / faserverstärkt | ~0,1–0,5 mm/U | −6° | −6° | +6° | > 25 |
ℹ Trockene Bearbeitung – kein Kühlmittel verwenden.
Fräsen
| Ferro-Titanit®-Sorten | Werkzeugqualität wahlweise | Vorschub | vc m/min |
|---|---|---|---|
| C-Spezial | Hartmetall, beschichtet K 10 / K 30, Schnellarbeitsstahl |
0,01–0,07 mm/Zahn | 6–12 |
| WFN | |||
| S | |||
| NIKRO 143 | |||
| NIKRO 128 | |||
| U | |||
| CROMONI | ~0,01 mm/Zahn | 2–5 |
Bohren
| Ferro-Titanit®-Sorten | Werkzeugqualität wahlweise | Vorschub | vc m/min |
|
|---|---|---|---|---|
| alle Qualitäten | Hartmetall, beschichtet K 10 / K 30, Schnellarbeitsstahl |
0,05 mm/U | Spanwinkel 90–120° | 2–4 |
Gewindeschneiden
| Ferro-Titanit®-Sorten | Werkzeugqualität wahlweise | Vorschub | Spanwinkel | vc m/min |
|---|---|---|---|---|
| alle Qualitäten | Schnellarbeitsstahl, Hartmetall |
0 Schneidfase 1,5–2 mm breit, starker Hinterschliff |
2–4 |
Sägen *
| Ferro-Titanit®-Sorten | Werkzeugqualität wahlweise | Vorschub | Konstante a zur Berechnung des Vorschubs | vc m/min |
|---|---|---|---|---|
| C-Spezial | Bi-Metall M 42 | Konstante a Länge Sägeschnitt |
800 mm²/min | ~10 |
| WFN | ||||
| S | ||||
| NIKRO 143 | 600 mm²/min | |||
| NIKRO 128 | ||||
| U | ||||
| CROMONI | 200 mm²/min | < 5 |
* Bandsäge (vorzugsweise); Bügelsäge (in Ausnahmefällen)
Empfohlene Sägebandteilung nach Sägequerschnitt
| zu zerspanender Querschnitt | Normal-Verzahnung | Combi-Verzahnung |
|---|---|---|
| bis 30 mm | 10 ZpZ | 8/12 ZpZ |
| 30–70 mm | 8 ZpZ | 5/8 ZpZ |
| 70–120 mm | 4 ZpZ | 4/6 ZpZ |
| > 120 mm | 3 ZpZ | 2/3 ZpZ |
ℹ Bandsäge (vorzugsweise) · Bügelsäge (in Ausnahmefällen)
Toleranzen und Oberflächengüten
Die große Karbidmenge und die hohe Härte des Titankarbids erfordern beim Schleifen besondere Aufmerksamkeit. Empfohlene Schleifscheiben hängen vom Zustand des Werkstoffs ab.
Weichgeglühter Zustand
Korundscheiben mit keramischer Bindung, porösem Gefüge und feiner Körnung
Gehärteter Zustand
Diamantscheiben aus nickelummantelten synthetischen Diamanten in Kunststoffbindung – besonders für den Fertigschliff empfohlen
Diamantscheiben-Parameter
| Parameter | Empfehlung |
|---|---|
| Diamantkonzentration | 75c – 100c |
| Körngröße | D 107 – D 151 |
Grundregeln
Kräftigen Kühlmittelstrahl nahe der Kontaktstelle einsetzen
Geringe Zustellung wählen
Optimale Oberflächengüte
Bei hochwertigen Ferro-Titanit®-Werkstoffen ist die Güte der Oberfläche maßgebend für die Standzeit der Werkzeuge und Maschinenteile. Nach dem Schleifen empfiehlt sich Polieren mit Diamantpolierpaste.
Körnung 10–25 μm
Diamantpolierpaste
Körnung 2–5 μm
Diamantpolierpaste
Körnung 1–2 μm
Hochglanz-Nachbearbeitung
ℹ Gut polierte Werkzeuge minimieren die Kaltaufschweißneigung im Einsatz erheblich.
Komplexe Geometrien realisieren
Per Erodieren lassen sich Geometrien realisieren, die spanend nur schwer zugänglich sind – ideal für filigrane Werkzeugkonturen. Ferro-Titanit®-Hartstoffe unterliegen dabei denselben Einflüssen wie Werkzeugstähle und Hartmetall.
ℹ Nach dem Erodieren muss nachgearbeitet und eine Entspannungsbehandlung durchgeführt werden, um Oberflächenspannungen durch den Schmelzauftrag zu reduzieren.
Empfohlene Vorgehensweise
Schrupperodieren
Grobe Kontur mit niedriger Pulsenergie abtragen
Schlichterodieren
Maßgenaue Endkontur schlichten
Feinschlichterodieren
Oberfläche feinschlichten für beste Güte
Entspannungsbehandlung
Nacharbeit und Spannungsabbau nach dem Erodieren
Datenblätter mit sortenspezifischen Richtwerten
Detaillierte Bearbeitungshinweise je Ferro-Titanit®-Sorte finden sich in den Werkstoff-Datenblättern. Auf Anfrage stellen wir diese gerne zur Verfügung.